Un técnico de mantenimiento saca una correa desgastada de una máquina empacadora, la coloca sobre el banco y toma una cinta métrica. La cinta marca 1.870 mm. La etiqueta de repuesto dice 1.850 mm. Antes de realizar el pedido, el técnico necesita saber a qué dimensión se refiere el fabricante, porque una cinta métrica por sí sola no responde a la pregunta.
Las correas de transmisión no se miden mediante un método universal. Las correas trapezoidales se pueden especificar por longitud exterior o longitud de referencia. Las correas síncronas se especifican por la longitud del paso y el número de dientes. Las correas planas y las cintas transportadoras utilizan la longitud de corte o la circunferencia interior, más el ancho y el espesor. El método de medición sigue el tipo de correa y el estándar impreso en la correa antigua o que figura en el manual de la máquina.
Comience con el tipo de cinturón, no con la cinta métrica
La primera comprobación es la construcción y la sección transversal de la correa. Una correa trapezoidal enrollada, una correa de distribución, una correa plana, una correa acanalada y una cinta transportadora utilizan líneas de referencia diferentes. Al medir una correa de distribución alrededor de su parte posterior exterior, se obtiene un número mayor que su longitud de paso. Medir una correa trapezoidal alrededor de su exterior da un número que puede no coincidir con la longitud de referencia utilizada en el catálogo.
Busque marcas antes de medir. Números como A42, SPB 2360, HTD 8M 800, 100 T10 500 o 3/16 x 12 a menudo incluyen sección, paso, número de dientes, ancho y largo. Si las marcas han desaparecido, identifique el perfil con un calibre o calibre. La siguiente tabla muestra las referencias comunes.
La referencia de longitud no es la misma para todas las correas de transmisión; Confirme el estándar antes de usar una cinta métrica. | Tipo de cinturón | Referencia de longitud primaria | Otras dimensiones para registrar | Error de medición común |
| correa trapezoidal | Longitud exterior, longitud de referencia o longitud de paso | Ancho superior, alto, letra de sección | Suponiendo que el número después de la sección está fuera de la longitud |
| Correa de distribución o síncrona | Longitud del paso a lo largo de la línea del cable. | Paso de dientes, número de dientes, ancho, perfil de diente | Medir la parte trasera exterior en lugar de la línea de lanzamiento |
| cinturón plano | Longitud de corte o circunferencia interior | Ancho, espesor, tipo de junta | Usando longitud exterior en una correa sin fin |
| Correa acanalada o multi-V | Longitud efectiva | Número de nervaduras, paso de nervaduras, ancho | Contar las nervaduras de un solo lado del cinturón. |
| cinta transportadora | Longitud total o circunferencia interior | Ancho, espesor, estado del borde, listones | Omitir revestimientos, tacos o paredes laterales |
Correas trapezoidales: longitud exterior, longitud de referencia y fórmula
En las correas trapezoidales clásicas, la sección de letras controla la sección transversal. A, B, C, D, Z, SPZ, SPA, SPB y SPC son ejemplos comunes. El número después de la letra suele ser una longitud nominal, pero esa longitud puede ser una longitud interior, una longitud exterior, una longitud de referencia o una longitud efectiva. Un cinturón marcado como A42 no tiene necesariamente 42 pulgadas alrededor del exterior.
La longitud exterior se mide alrededor de la superficie exterior del cinturón. La longitud de referencia se mide a lo largo del eje neutro, donde la correa se dobla sin agregar ni reducir longitud. La longitud del paso está cerca de la longitud de referencia para muchas correas trapezoidales. Para reemplazo, use la misma referencia que el listado del catálogo original. Si solo están disponibles las dimensiones de la polea, calcule la longitud de la correa abierta con esta fórmula:
L = 2C (pi/2)(D d) (D - d)^2 / (4C)
Aquí, C es la distancia entre centros, D es el diámetro de paso de la polea grande y d es el diámetro de paso de la polea pequeña. Utilice las mismas unidades para todos los valores. El resultado es una longitud de paso teórica para una transmisión abierta, no un sustituto del número de catálogo del fabricante.
 Correa trapezoidal de caucho de gran angular para transmisión industrial Correa de caucho de ángulo amplio de 60° en PU, CR y EPDM con perfiles 3M–11M, útil para comparar la longitud de reemplazo, la fuerza de transmisión y la resistencia al desgaste. Ver producto →
Verificación de campo: si la correa todavía está en la máquina y en buenas condiciones, envuelva una cinta flexible alrededor del recorrido de la correa y marque la superposición. Eso da una longitud instalada, no necesariamente la longitud del catálogo. En un cinturón usado, el estiramiento y el desgaste pueden agregar un 0,5 por ciento o más. Una correa de 2000 mm puede medir 10 mm de largo después del servicio. No utilice un cinturón desgastado como única referencia.
Correas síncronas: longitud de paso y número de dientes
Las correas de distribución se miden a lo largo de la línea de paso, la línea imaginaria que pasa por el centro de las cuerdas de tracción. La longitud del tono es la distancia alrededor de esa línea. No es la circunferencia exterior. El paso de los dientes es la distancia desde el centro de un diente al siguiente, como 3 mm, 5 mm, 8 mm o 14 mm, o un perfil como GT2. Si la correa tiene 100 dientes con un paso de 8 mm, la longitud del paso es de 800 mm.
Para medir, cuente los dientes y verifique el paso. Para un bucle cerrado, coloque el cinturón en posición horizontal, marque un diente inicial y cuente todo el recorrido. Para una correa de distribución abierta, mida la longitud del corte con una cinta mientras la correa está bajo una ligera tensión. El ancho se mide a lo largo de la espalda con un calibrador. El espesor se mide desde la punta del diente hasta la parte posterior. Registre también el perfil de los dientes, porque dos correas con la misma longitud de paso pueden tener diferentes diferencias en el perfil de los dientes .
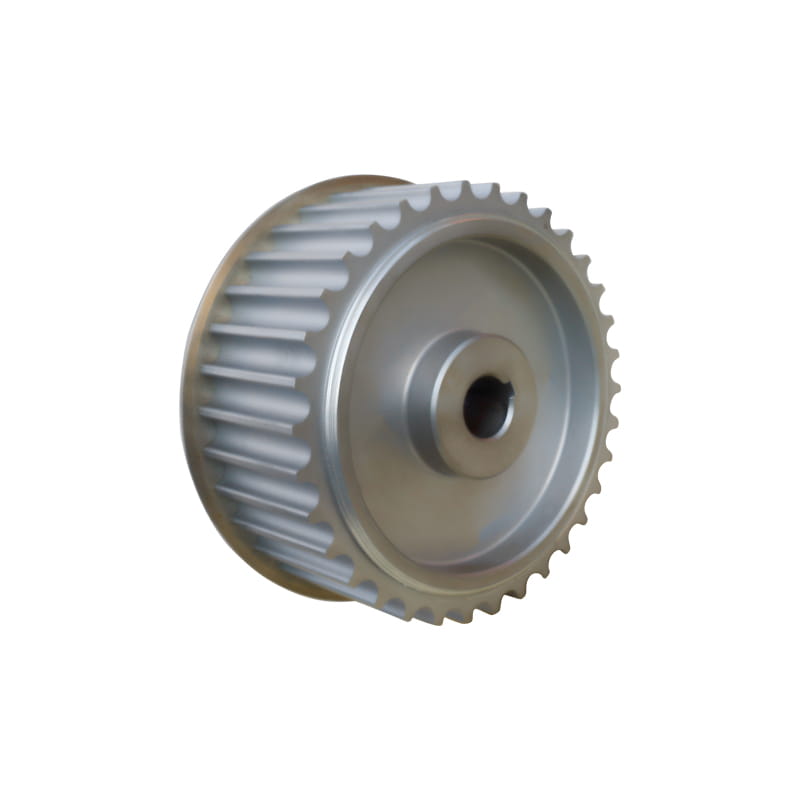
 Correa de distribución síncrona de caucho para posicionamiento y transmisión La gama de correas de distribución cubre los perfiles MXL, XXH, T y M con cordón de fibra de vidrio y protección de dientes de nailon, útil para igualar el número y el paso de los dientes. Ver producto →
Un error común es medir el diámetro exterior de una polea de distribución y multiplicarlo por pi. Eso da una circunferencia exterior aproximada, no la longitud del paso del cinturón. Utilice el diámetro de paso de la polea si debe calcularlo y confirme el número de dientes de la correa con el número de ranuras de la polea.
Bandas planas, bandas acanaladas y bandas transportadoras
Las correas planas generalmente se especifican por longitud, ancho y espesor de corte. Para una correa plana sin fin, la longitud puede ser la circunferencia interior. Para una correa plana de extremo abierto, la longitud de corte es la longitud recta antes de unirla. Mida el ancho en tres puntos y utilice la lectura más estrecha. El grosor importa porque una correa que es 0,5 mm más gruesa puede cambiar la tensión y el contacto de la polea.
 Correas planas industriales en nailon, poliéster y aramida cinturón plano series for power transmission and light conveying, with nylon, polyester, and aramid layers and 1–6 mm thickness, useful for length and width checks. Ver producto →
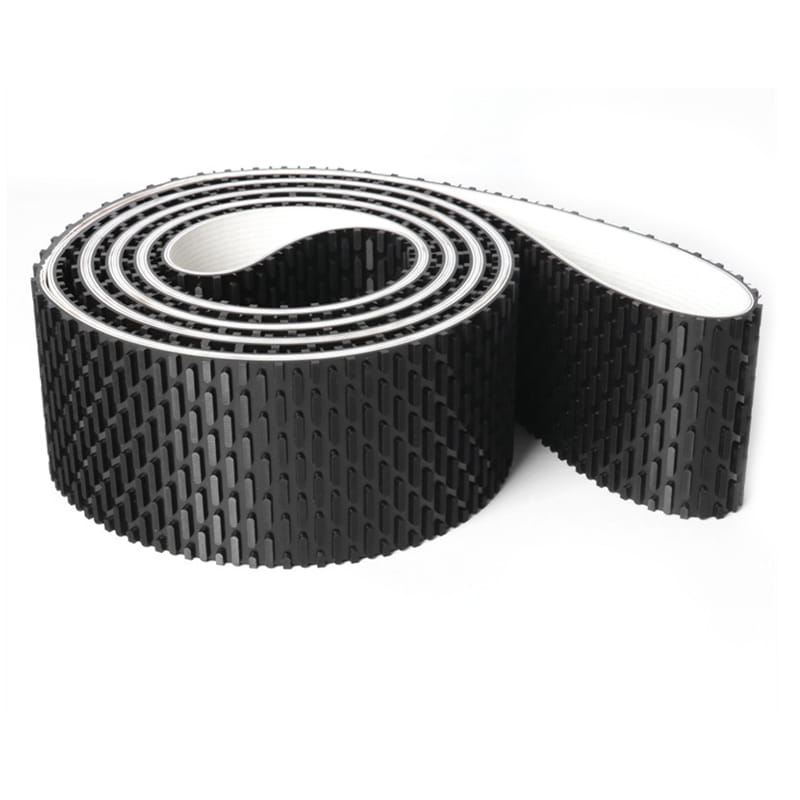
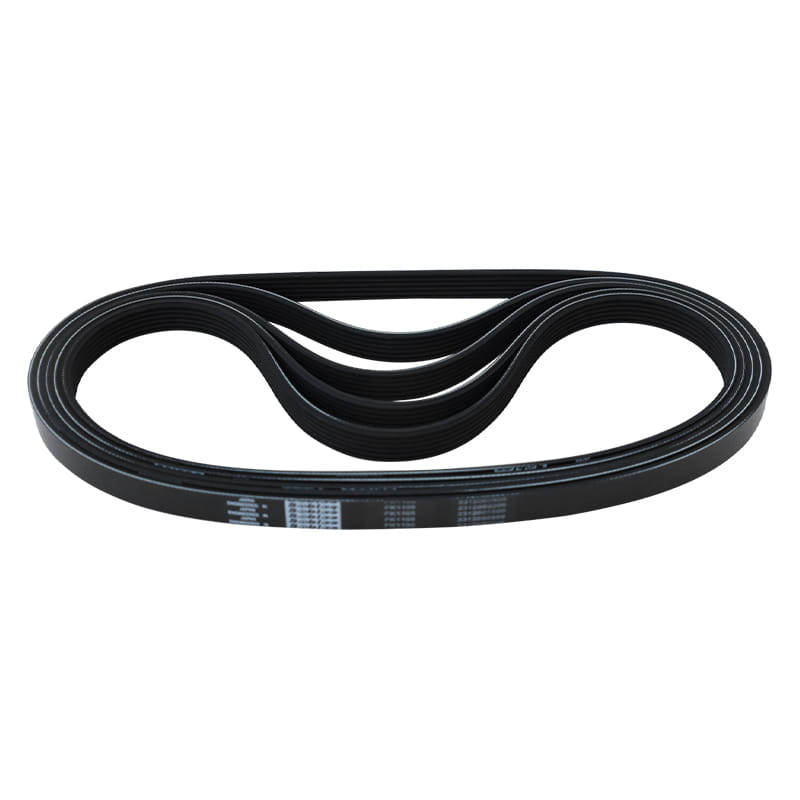
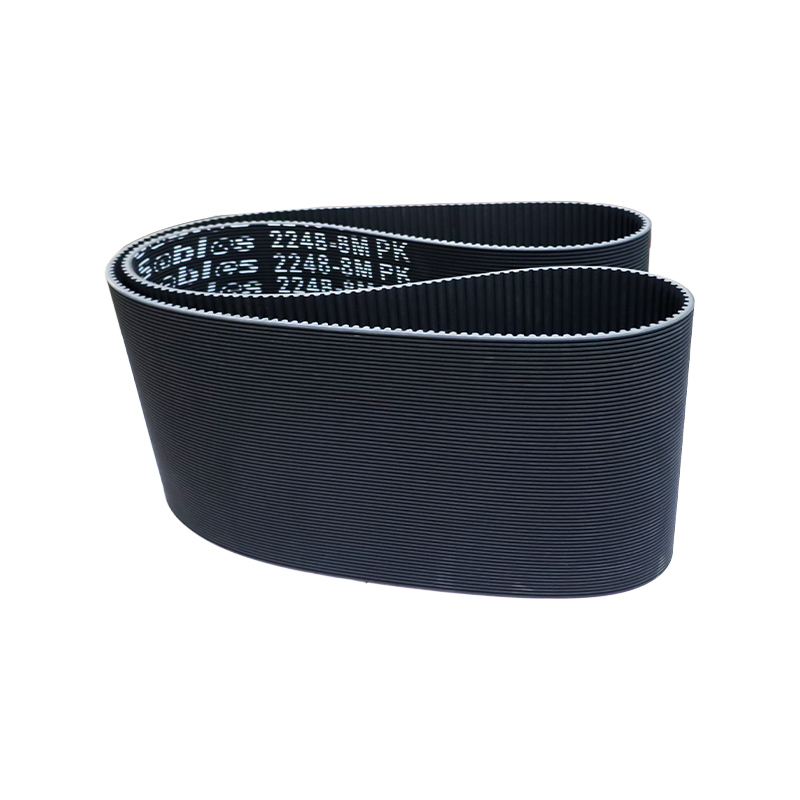
Las correas acanaladas utilizan la longitud efectiva, el número de nervaduras y el paso de las nervaduras. La longitud se mide a lo largo de la parte posterior de la correa o de la línea de paso, según el estándar. Cuente las costillas en todo el ancho. Las cintas transportadoras utilizan la longitud, el ancho, el grosor y la condición de los bordes totales. Para una cinta transportadora sin fin, la longitud suele ser la circunferencia interior o la distancia de centro a centro alrededor de las poleas. Si el cinturón tiene una cala, una pared lateral o un revestimiento, inclúyalo en la descripción.
Para bandas recubiertas o de procesamiento especial, mida la banda base y el recubrimiento por separado. Una correa recubierta de caucho puede tener un espesor total que incluya el recubrimiento. Si el revestimiento está desgastado, es posible que falte el espesor original. Mida el ancho de la banda base y el ancho del recubrimiento de forma independiente para que el proveedor pueda identificar la construcción correcta.
Una secuencia de medición fácil de usar en el campo
- Identifique el tipo de cinturón y cualquier código impreso. Limpie la correa para que las marcas sean legibles.
- Mida el ancho con calibradores en tres lugares. Registre el valor más pequeño y la ubicación.
- Mida el espesor en tres puntos. Para correas de distribución, mida desde la punta del diente hasta la parte posterior. Para correas trapezoidales, mida el ancho y la altura superiores.
- Mida la longitud utilizando la referencia correcta. Cuente los dientes de las correas de distribución. Utilice una cinta flexible alrededor del exterior para correas trapezoidales sólo si el catálogo utiliza longitud exterior. Utilice una cuerda alrededor de la ruta instalada para una verificación aproximada.
- Registre los diámetros de las poleas y la distancia entre centros si falta la correa o no está marcada. Utilice la fórmula para correas trapezoidales o el método de longitud de paso para correas de distribución.
- Compare el resultado con la antigua marca de la correa y el manual de la máquina. Permitir un uso normal. Un cinturón usado puede ser un 0,5 por ciento o más más largo que el original.
- Coloque todas las dimensiones, fotografías de las marcas y el modelo de la máquina en la solicitud.
Qué incluir en una solicitud de reemplazo
Una solicitud clara evita pedidos incorrectos. Incluya el tipo, perfil o sección de la correa, longitud de paso o longitud exterior, ancho, espesor, número de dientes o número de nervaduras y cualquier característica especial. Para las correas de distribución, escriba la longitud del paso y el número de dientes, por ejemplo, 800 mm de largo, 100 dientes, 8 mm de paso, 15 mm de ancho. Para correas trapezoidales, escriba la sección y la referencia de longitud, por ejemplo sección SPB, longitud de referencia de 2.360 mm. No escriba sólo 1.850 mm, porque ese número podría significar longitud exterior, de referencia o de paso.
Si el cinturón es personalizado o de procesamiento especial, incluya un boceto o una fotografía con las dimensiones. Las construcciones no estándar siguen las mismas reglas de medición para el cinturón base. De este modo, el proveedor puede combinar el perfil, el material y el tipo de junta sin tener que adivinar.
La comprobación final es sencilla: haga coincidir el método de medición con el tipo de correa y haga coincidir la referencia del catálogo con el código de correa antiguo. Si la correa vieja no tiene código, mida las poleas y calcule, luego confirme con el proveedor antes de realizar el pedido. Una cinta métrica es una herramienta útil, pero el número correcto es el que usa el fabricante.